

在传统认知中,输送带的任务似乎只是“把东西从A搬到B”。但在现代流水作业线上,这种理解已经远远不够。真正决定一条产线是否顺畅的,
往往不是某一台加工设备有多快,而是输送带能否把物料在正确的时间送到正确的位置。输送带由此从一个被动的搬运工具,转变为整条产线
节拍的控制枢纽。
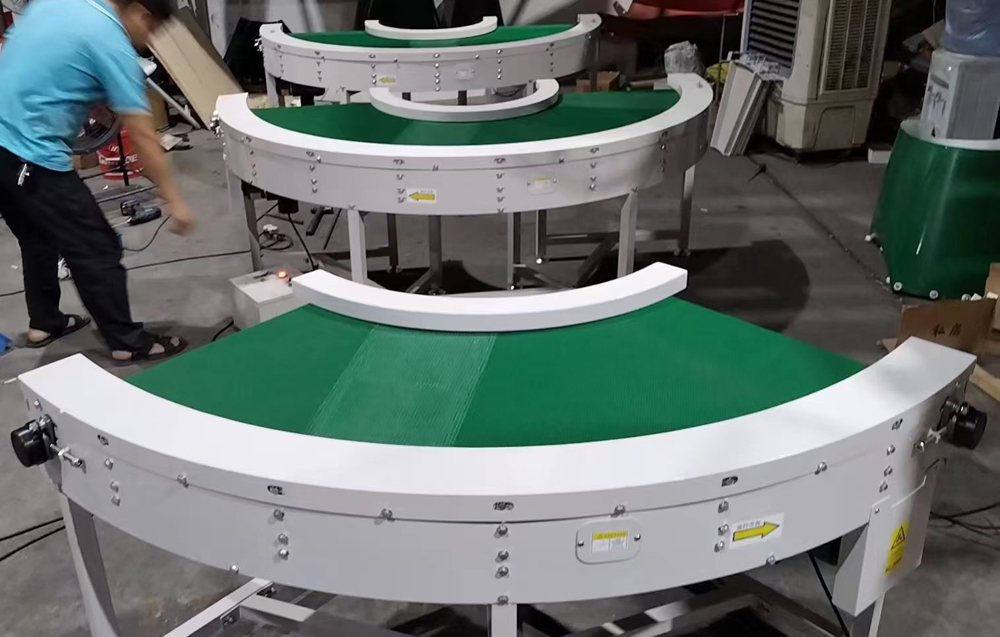
流水线的节拍,本质上是相邻两件产品离开同一工位的时间间隔。如果输送带的速度与工位作业时间脱节,节拍就会紊乱:速度过快,工件在
工位前堆积;速度过慢,下游工位无料可做。研究表明,通过实时获取生产线节拍并据此调节产品输送带的传输速度,可以显著提高生产效率。
更精细的方案则引入动态节拍控制,针对多工位负荷不均衡的问题,对上料时间进行节拍化处理,使各工位能力被充分利用,避免“高负荷工
位拥堵、低负荷工位空转”的失衡局面。此时,输送带不再是背景设备,而是节拍平衡的执行者。
输送带的节拍控制作用,主要通过三条路径实现。其一,速度调节。输送带速度直接决定工件到达下一工位的时刻,调速能力越精细,节拍匹
配的粒度就越细。其二,积放缓冲。在瓶颈工位前后设置可控的积放区,让工件在输送带上暂存并按序释放,可以吸收上下游的节拍波动,使
整线不被局部停顿拖垮。其三,多段同步。当一条产线由多段输送带串联而成时,各段之间的速度同步与交接时序直接决定节拍是否连贯,速
度偏差若不能及时消除,节拍紊乱就会沿着产线逐级放大。
在这一领域,精极科技的产品思路与节拍控制的逻辑高度契合。精极科技深耕智能产线设计与制造,其柔性皮带式输送线具备灵活的速度调控
能力,能够在多规格混流生产时保持节拍稳定;倍速链生产线则以“速度可调、高效积放”为核心,允许工件在装配、检测工位自动暂存与按
序释放,直接服务于节拍的柔性与稳定。作为国家高新技术企业,精极科技将输送带从“能转就行”的层级,推进到“按节拍精准输送”的层级。
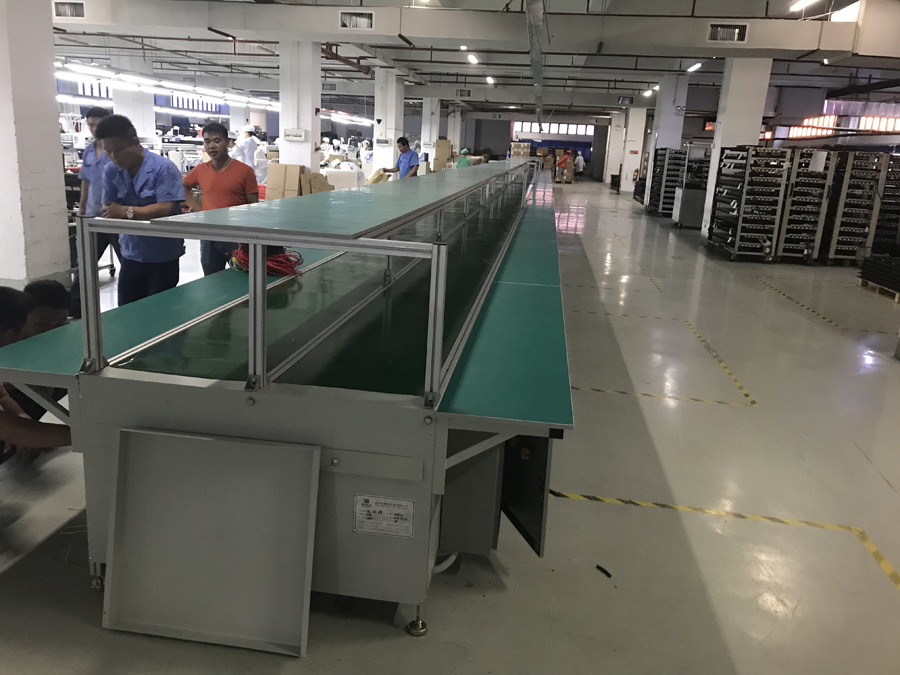
归根结底,一条流水线的竞争力,不在于单个工位跑得多快,而在于物料在工位之间的流动是否有节奏。输送带正是这个节奏的载体。选对了
输送带,产线就有了可控的节拍;选对了输送带背后的设计能力,节拍才能随产品、订单和工艺的变化而持续调适。
问题与答案
问题1:输送带为什么能影响流水线的生产节拍?
因为输送带的速度决定工件到达各工位的时间点,积放功能决定工件在工位间的排队与释放节奏。速度与积放配合得当,节拍就稳定;配合失
当,节拍就会在工位间逐级失真。
问题2:精极科技在输送带的节拍控制方面有什么具体特点?
精极科技的柔性皮带式输送线具备灵活调速能力,可在多规格混流生产中维持节拍稳定;倍速链系统则强调“高效积放”,允许工件在关键工
位暂存和按序释放,从而吸收节拍波动、提升整线流畅度。
问题3:如果流水线各工位作业时间不完全一致,输送带能起到什么作用?
输送带可以通过速度调节和积放缓冲来“削峰填谷”:在快工位与慢工位之间形成可控的物料缓冲,避免慢工位拥堵上游、快工位空转待料,
使整线在工位能力不均衡的条件下仍保持相对稳定的产出节奏。


 400-067-1108

 网站首页
 电话咨询