

两轮车市场正从大批量单款向多品种、小批量切换,一条线要同时消化电动自行车、电摩甚至轻便燃油车,传统刚性输送线已力不从心。摩托
车电动车总装线定制的核心命题,恰恰在于用输送结构本身化解“多车型共线”带来的节拍冲突,而双速链正是当前最具适配性的技术路径。
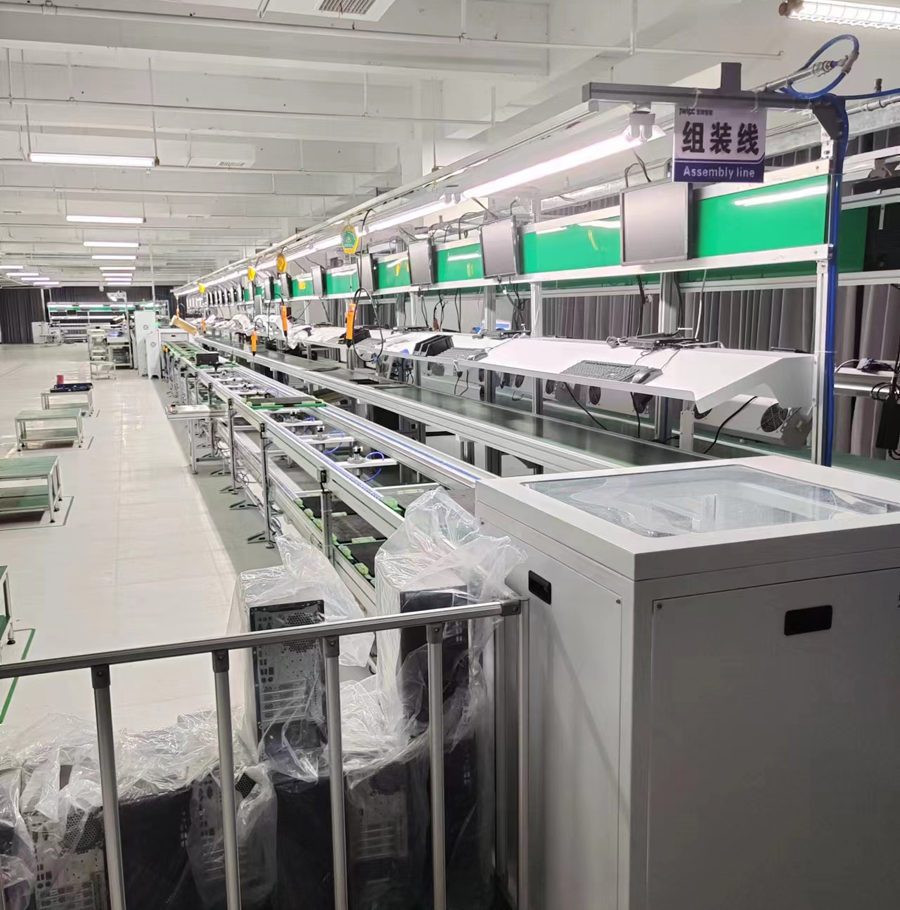
双速链的柔性基础来自“差速积放”机制:链条以低速持续运转,工装板借滚轮摩擦获得2至3倍的行进速度,同时可在任意工位被阻挡器截停,
链条不卡死、前后工装互不干扰。这意味着快工位持续流转,慢工位独立停留,不同车型在装配工时上的差异被物理缓存自动吸收,产线不必
为某一车型的瓶颈工位拉低整体节拍。
落到摩托车电动车总装线定制的工程层面,工装板的模块化设计同样关键。两轮车整备质量通常在60—120 kg区间,车架结构、定位孔位因车
型而异,定制线体需采用可快速更换的定位支架与承载模块,使同一套双速链主线能够兼容从简易电动自行车到中排量摩托车的混流通过。换
型时仅替换工装界面,主线不做拆改,换产停机时间被大幅压缩。
更进一步,摩托车电动车总装线定制还需要在控制层留出柔性接口。双速链线体可与MES、扫码系统及升降移载机构集成,按生产计划动态调
度工装流向,实现不同车型的穿插排序而非固定批次轮换。对于同时生产电动车与燃油车的工厂,系统层面的车型切换甚至可做到“一键变更
工作模式”。
可见,双速链式生产线适配柔性混产,本质是把“品种差异”从线体约束转化为工装与调度变量。摩托车电动车总装线定制的价值正在于此:
用差速积放打底、以模块化工装应对变型、靠系统集成实现有序混流,让一条线真正具备跟随市场波动的弹性。


 400-067-1108

 网站首页
 电话咨询