

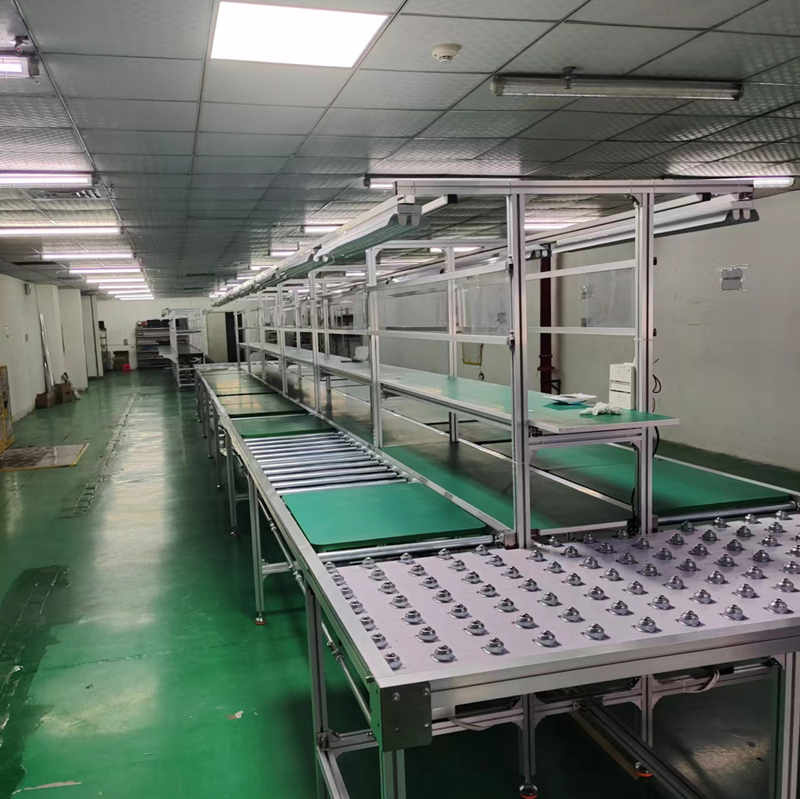
双倍速链式生产线之所以能成为精密装配的高效输送平台,核心在于其独特的增速运行机制与柔性积放能力的平衡。它解决了传统输送线
“要么效率低,要么无法精准停位”的矛盾。
核心机制:链条慢速走,托盘快速行
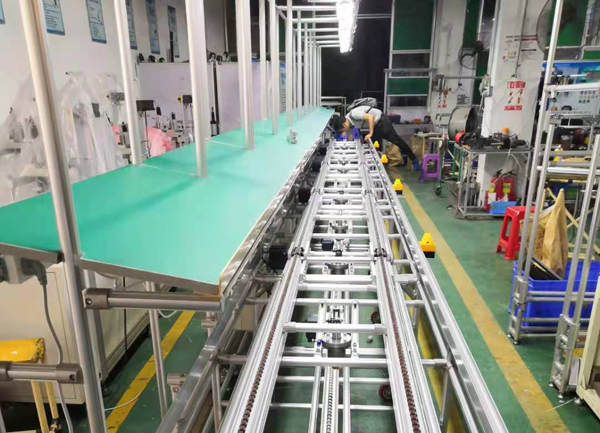
“双倍速”并非指整条线体高速运转,而是利用特殊链条的结构实现工件高速输送与链条低速驱动的分离:
增速原理:倍速链条的滚轮在专用导轨上滚动。当链条被驱动向前时,滚轮在导轨上的滚动作用会产生一个叠加速度,使搭载工件的工装
板以 2倍甚至3倍于链条本身的速度 前行。
实际收益:你不需要为了高节拍而让沉重的链条高速狂奔,既降低了磨损与噪音,又让托盘获得了高输送效率。
为什么它能胜任“精密装配”
在精密装配场景中,“停得准”比“跑得快”更难。双倍速链的以下特性直接服务于精密工艺:
柔性积放与精准阻挡:这是其作为装配平台的关键。线体上配置气动阻挡器,当工装板触碰挡停机构时,托盘瞬间停止,而链条仍可继续
运行。这确保了零件在毫秒级时间内精准停在装配工位,且不会因急停产生回弹或冲击,非常适合机器人协作拧紧、视觉检测等精密工序。
随行夹具的稳定承载:精密装配通常需要随行夹具作为工作平台。工装板在倍速链上运行极其平稳,能保证零件在动态输送中维持姿态,
到达工位后直接作为刚性定位基准使用。
构建高效闭环系统的配套模块
单纯的双倍速链式生产线只是一条直线,要成为“平台”,必须结合以下机构形成循环:
顶升平移/旋转机构:用于在两条垂直的双倍速链式生产线体间转运托盘,或让工件在工位上进行90°/180°转向,适应复杂的装配工艺布局。
端头升降机:在生产线首尾设置。空工装板走下层线体低速回流,成品走上层线体输出,实现工装板的自动循环,无需人工搬运,大幅提
升空间利用率。
在智能制造中的典型配置
结合搜索到的工程案例,一个典型的精密装配用双倍速链式生产线平台通常具备以下特征:
线体结构:双层/多层循环,上层装配输送,下层空板回流
控制方式:上层变频调速,下层恒速,上层适应不同工位的节拍变化,下层稳定回流
工位定位:阻挡气缸 + 脚踏/感应开关,实现人工或自动化工位的精准停位
转接方式:顶升平移/旋转台,实现转弯、分流、合流
双倍速链式生产线通过“速度叠加”实现了高输送效率,又通过“积放功能”保留了装配所需的精准定位能力,使其成为汽车座椅、发动
机部件、电子元件等大批量精密装配场景中兼顾效率与柔性的基础输送平台。


 400-067-1108

 网站首页
 电话咨询